智能生产线上的大米蜕变 赣州蓉江新区赣粮集团加工车间见闻
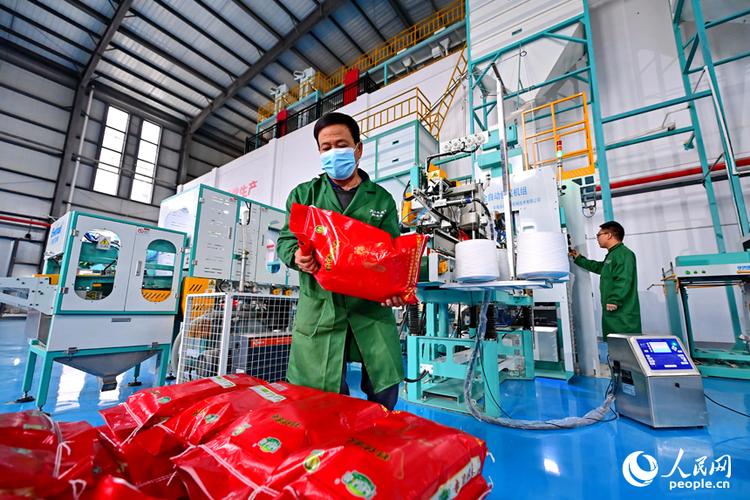
在赣州蓉江新区,赣粮集团的大米加工车间里,看不到传统米厂那种粉尘弥漫、人扛肩挑的繁忙景象。取而代之的,是一条安静而高效的智能生产线。——题记
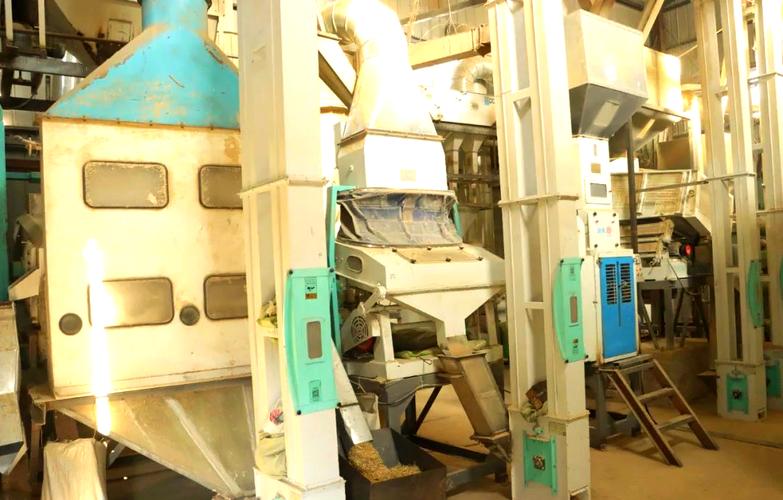
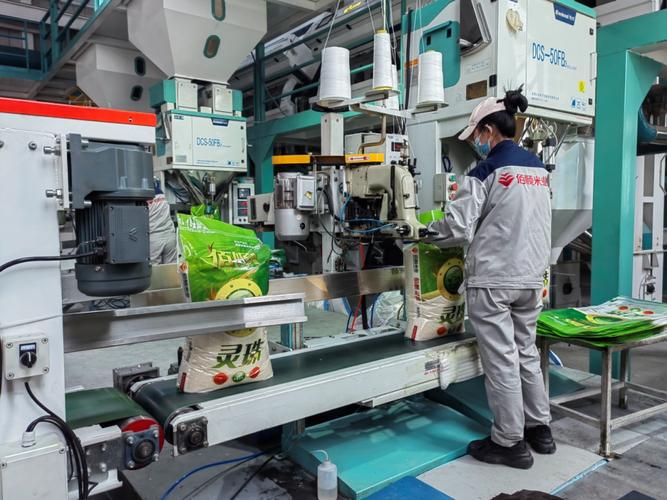
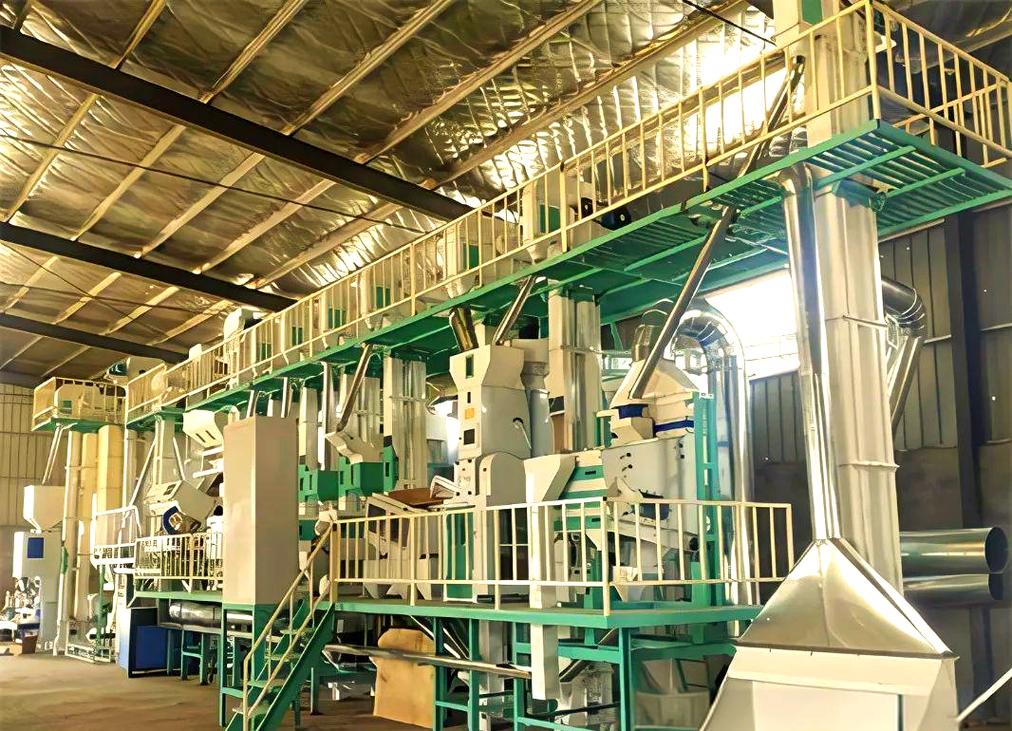
走进车间,首先映入眼帘的是密闭的玻璃幕墙和闪烁的指示灯。从稻谷入仓到成品米包装,整个流程几乎在无人化状态下完成。工人只需在中控室按下按钮,原料便沿着传送带进入振动清理筛,去除秸秆、碎石等杂质;随后经过砻谷机脱壳,再经多道碾米、抛光、色选环节——先进的CCD色选机像“火眼金睛”一般,瞬间弹出异色粒、垩白粒,确保每一粒大米的纯净度。
与过去不同,现在的工人更像是“设备管家”。他们身穿洁净工作服,认真盯着屏幕上的运行参数:温度、湿度、压力、流量……哪里稍有异常,立马按键调整。智能监测系统还实时采集数据,做到每批大米的加工参数可追溯。
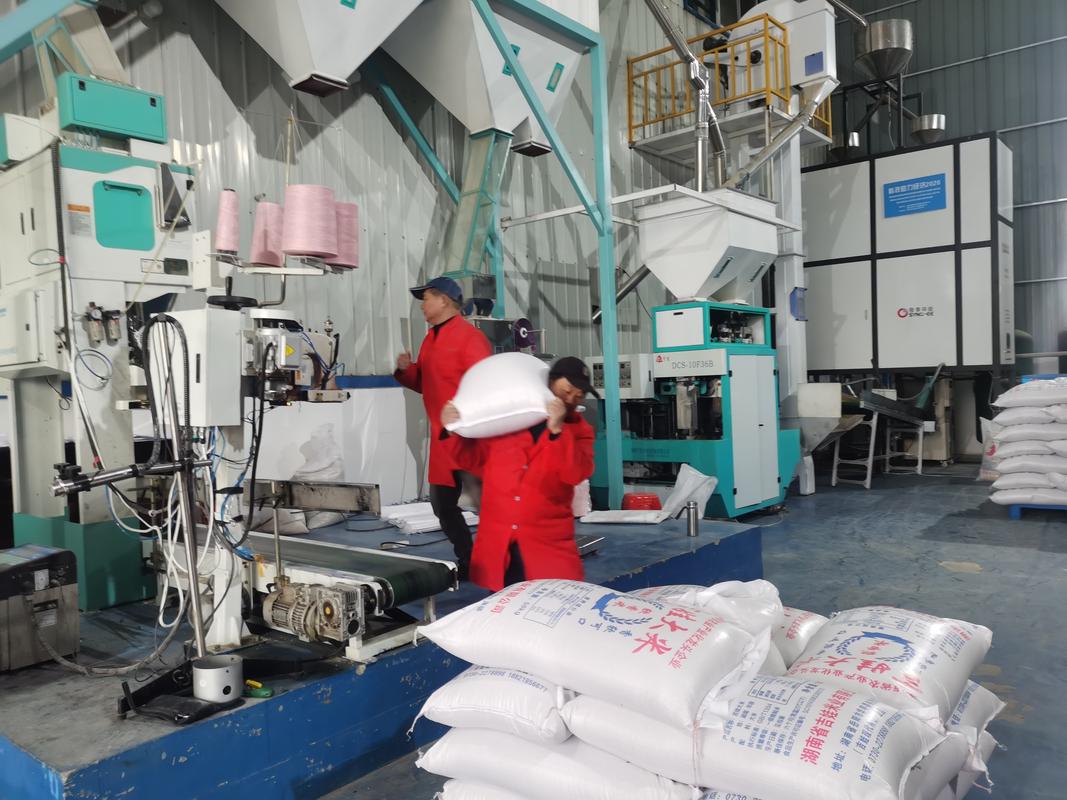
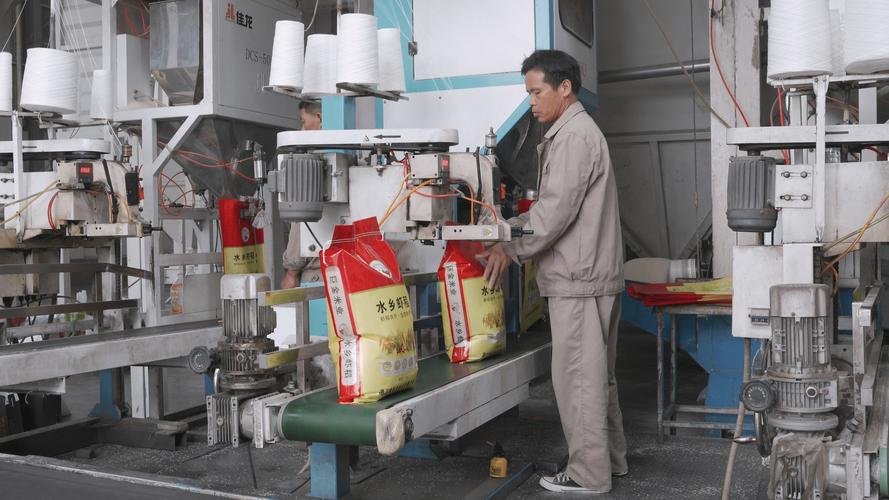
经过全自动包装机称重、封袋、喷码,一袋袋印着“赣粮”品牌的大米整齐码垛在托盘上,由码垛机器人敏捷抓取、分层堆叠。据车间负责人介绍,这条生产线日加工能力达到300吨,但所需操作人员却大幅减少,工作效率和产品品质显著提升。
“过去加工大米靠经验,现在靠‘数智’。”一位老技工感慨道。米粒在每一个精密齿轮和光电传感器之间流淌,晶莹剔透、粒度均匀、包装精美——这正是“赣州大米”走向全国、端上百姓餐桌的金色名片。智能化加工,不仅减少了损耗、降低了能耗,更让传统大米产业插上了科技的翅膀。
如若转载,请注明出处:http://www.jphrice.com/product/4.html
更新时间:2026-09-15 00:38:19